










- 软件下载
- 说明书
- 视频教程
- 帮助文档
TubesT - 方管/矩形管套料操作流程
一、介绍
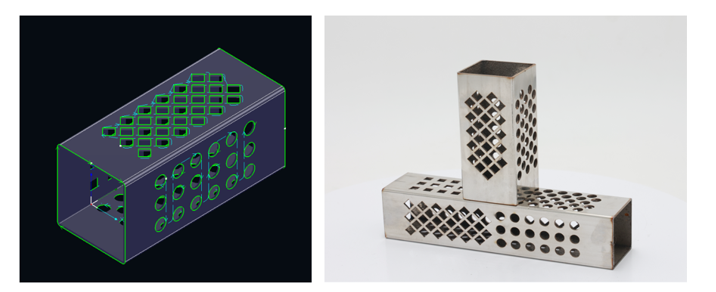
方管、矩形管是激光加工中常见的管型,针对此类管型,TubesT有完善的解决方案,在进行零件处理时,先阅读本教程,可以帮助您更加高效地进行套料!
注意:《》、【】中的内容均为可跳转的教程链接,点击链接,即可查看功能对应的详细参数说明、使用方法。
二、基础通识与习惯配置
在正式开始操作前,请先确认您已经阅读过《入门课程(文档)》,知晓套料软件在整个加工流程中的作用,以及各种文件格式的使用方法。
其次,可以根据自己的实际情况提前将软件配置好,让后面的操作过程更加流。
| 场景 | 配置方法 |
|
如果您使用切管机,且处于钢构行业,需要启用钢构权限。 型钢机自动开启,可忽略此条。 若没有开启,可能会出现下文提到的功能在您的软件界面中找不到的情况! |
《开启钢构权限》 |
|
如果您使用的是切管机、坡口机,需要开启坡口。型钢机自动开启。 若没有开启,可能会出现下文提到的功能在您的软件界面中找不到的情况! 非坡口机型无需勾选,相关功能将自动隐藏,可使软件界面更简洁。 |
《启用坡口》 |
| 相同截面尺寸的零件,厚度不同,希望排在不同厚度的管材上。 | 《零件区分厚度》 |
| 希望排样文件可以备份,方便实际加工时发现工艺不对,来重新修改刀路。 | 《保存YXY文件》 |
| 希望图纸文件名称不同,但截面相同尺寸的零件自动合并为一个零件。 | 《合并相同零件》 |
★ 如果您的实际管材没有R角,请直接跳转到《无倒角矩形管的加工方法》,本文介绍的是实际管材有R角的管材的加工方法~
三、套料步骤
1.预处理、自动工艺
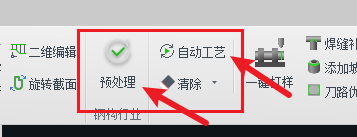
有一些常用操作,比如:
-
-
- 给零件添加打标文字(推荐);
- 对工艺非常熟悉,想让软件给管面孔自动加引线、补偿(推荐);
- 当管材实际R角大小与图纸不一致,想要自动修改R角(按需,支持部分格式);
- 有些功能您对功能效果非常熟悉,也是您所在行业常用的功能,比如焊缝补偿、公母拼接,想让软件自动处理(按需)。
-
都可以在导入零件前,在【自动工艺】、【预处理(钢构专属功能)】中提前配置好,软件就会在导入零件时自动执行操作。
★ 导入零件后只需检查即可,无需人工手动设置,可以大大提升套料效率。
★ 当零件导入后发现刀路奇怪、不是自己想要的效果,也可以检查是不是开了不必要的自动工艺。
2.生成零件
| 途径 | 零件格式 | 教程(必看) |
| SolidWorks、ug等软件绘制 | igs、sat、step等 |
《从文件添加》 《常见零件建模规范》 |
| tekla模型中绘制 |
t2t、x2t、ifc等 |
《从文件添加》 |
| 软件内部免画图工具 |
jhb、jhbs等 |
《楼梯栏杆拆单》 《生成楼梯栏杆零件》 《快速添加标准零件》 |
| 软件内部绘制 | jhb、jhbs等 | 《绘制零件(含参数生成V槽)》 |
|
工艺品
|
dxf | 《添加包覆零件》 |
★ 如果导入失败了,可以根据这些经验进行排查《零件导入失败怎么办》。
★ 如果导入后零件名和文件名不一致,可以参考:《导入零件使用文件名》。
★ 相同尺寸的零件,因为微小的尺寸差别,导致识别为两种尺寸,无法排在相同管材上,此时也不想重新改图,可参考:《零件图纸存在微小误差怎么办》。
注意:误差大需要重新规范作图!
3.检查零件
在零件处理前建议先检查零件,防止排样后发现特征不对,需要重新处理,就会占用较多的时间,检查思路可以参考:
-
-
- 打标文字加没加上?位置合不合适?
- 如果有坡口,检查是否有零件未识别坡口、或者不是自己想要的效果?
- 零件刀路有没有异常情况?比如缺少刀路、刀路切在了零件上?
- 核对零件数量对不对?
-
★ 如果导入后提示:即将执行<法向量检测>,则点击确定。
这个功能会对识别坡口的零件进行坡口刀路的检测。如果有明显错误的零件就会用黄色小三角进行提示。
若有错误提示,参考《法向量检测》这篇教程进行解决。非坡口机该条可忽略。
4.通用工艺
| 零件特征与问题 | 功能 | 对应教程 |
| 不想刀路在R角处起刀 | 起点 | 《起点》 |
| 穿孔有渣或者收刀能量聚集导致有渣 | 引线 | 《引线》 |
| 激光的光线有宽度,割缝导致零件尺寸不对 | 补偿 | 《割缝补偿》 |
| 想要保持零件固定,不掉落 | 微连 | 《微连》 |
|
密集孔较多,希望提速
|
飞行切割 | 《飞行切割》 |
|
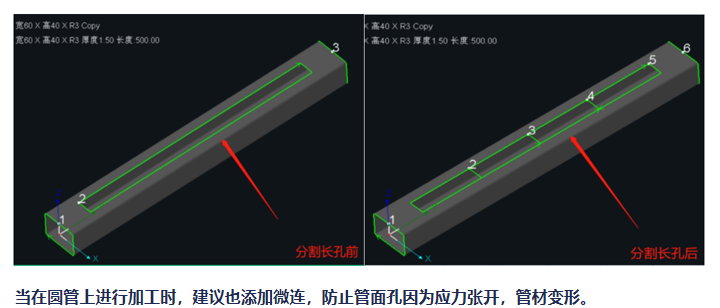
存在长条孔,需要来回拉料
|
分割长孔 | 《分割长孔》 |
|
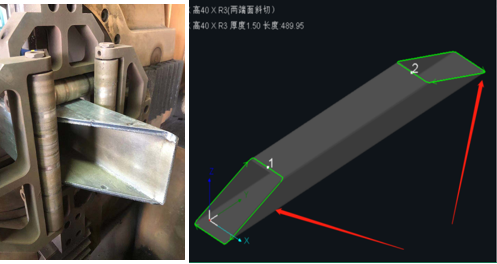
大斜面零件,拉料时卡卡盘
|
端面补齐 | 《端面补齐》 |
|
图纸R角与实际管材R角大小不一致 |
R角微调 | 《R角微调》 |
|
零件有槽口,想要对槽口单独加工艺、想要将槽口自动封闭防止管子变形
|
端面补全 | 《端面补全 》 |
5.非坡口机专用工艺
| 零件特征与问题 | 功能 | 对应教程 |
|
非坡口机,L型拼接有干涉
|
焊缝补偿
|
《焊缝补偿》 |
|
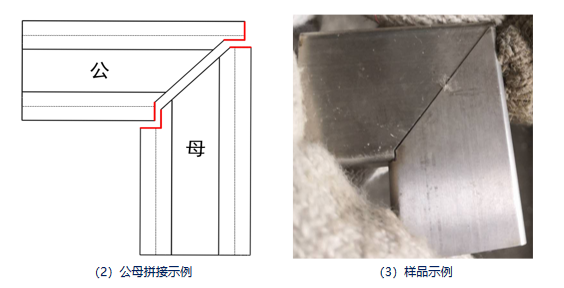
非坡口机,L型拼接有干涉,且不想留焊隙
|
公母拼接 | 《公母拼接》 |
6.坡口机专用工艺
| 零件特征与问题 | 功能 | 对应教程 |
| 图纸上有坡口,想要识别坡口 |
导入时勾选【坡口】 扫描坡口 |
《识别和扫描坡口》 |
|
图纸上没有坡口,想要添加坡口
|
添加坡口 |
《添加坡口VYKX》 |
7.刀路防撞
切割头在切坡口的时候,头会摆动,此时容易和零件发生碰撞,可用【刀路防撞】来进行检测。详细使用方法参考《刀路防撞》。
非坡口机可忽略此步骤。
8.自动排样
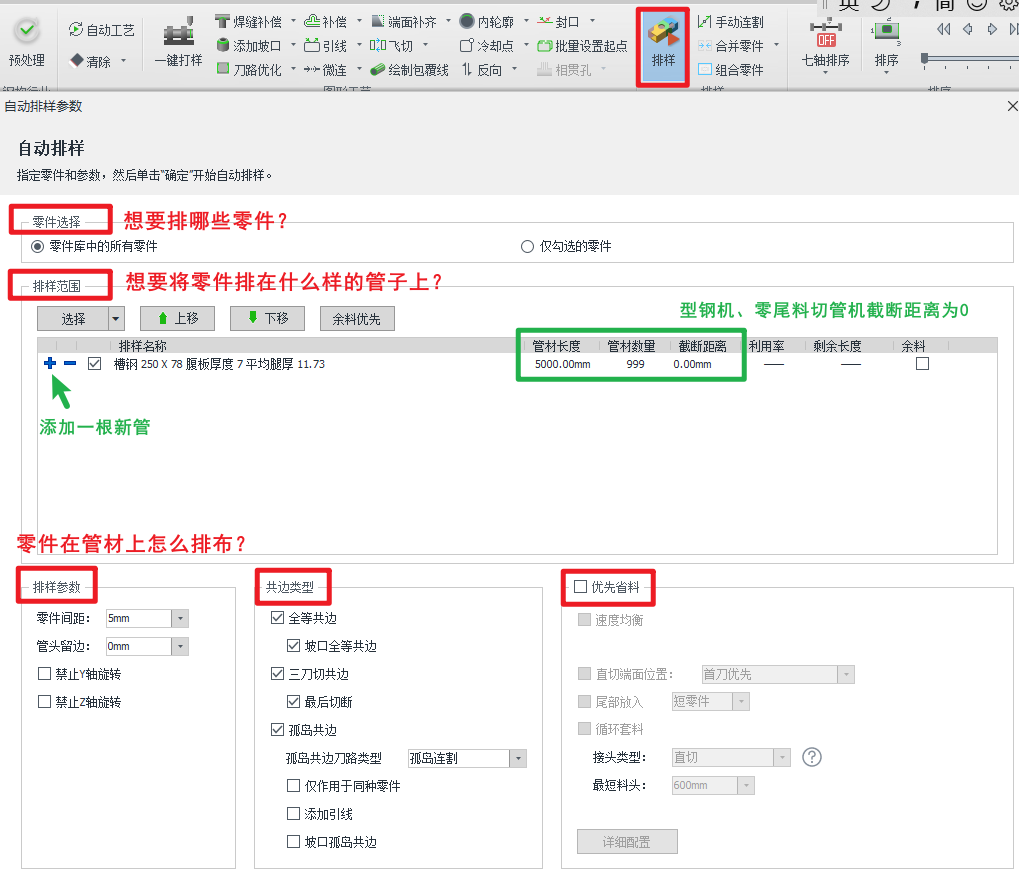
当零件检查完毕后,就可以进行排样。——详细教程可参考:《自动排样》
| 常见参数 | 含义 |
| 截断距离 |
切管机:零尾料机型直接设置为0;非零尾料机型填写机床的尾料长度,具体参数可咨询设备售后。 型钢机:直接设置为0; |
| 管材留边 | 管材前方不切割的部分(通常在有毛边的情况下使用,需搭配切割软件中的一键对齐管头功能) |
| 循环套料 | 钢构用户必看 |
| 其他特殊设置 |
★ 排样有特殊要求,自动排样不符合我的预期,可以手排吗?——使用【手动排样】功能。不过建议先检查排样参数。
★ 切管机需要尾部零件满足一定长度才能夹持,或者下料plc需要零件大于某个长度才能触发,需要怎么设置?——使用【合并零件】功能。
9.工艺区分
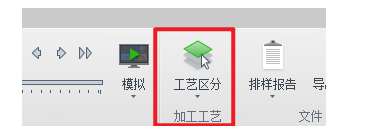
当需要对坡口和非坡口的工艺进行区分的时候,可以使用【工艺区分】功能。——详细教程可参考:《工艺区分》。
非坡口机可忽略此步骤。
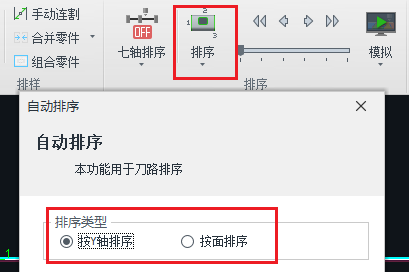
10.自动排序
零件排样后,就可以进行排序。排序将会综合考虑加工效率,对每条刀路进行合理排序。——详细教程可参考:《自动排序》
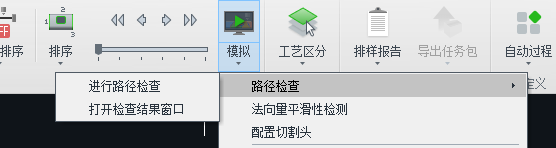
11.路径检查(选做)
零件排序后,可以进行路径检查。软件将可能存在风险的刀路进行弹窗提示。——详细教程可参考:《路径检查》
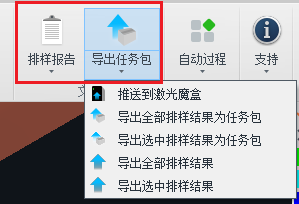
12.导出加工文件
排样排序后,就可以将排样结果导出。——详细教程可参考:《导出加工文件》。
同时,您也可以导出排样报告单。——详细教程可参考:《排样报告单》
四、加工常见问题
1.为什么打不开加工文件,或者刀路异常?
TubesT和Tubepro的软件版本需要对应, 否则可能会有打不开或者是刀路错误的风险!
查看方式:《TubesT与TubePro的版本对照表》
2.切割软件中可以微调什么刀路?
引线、补偿等。
3.为什么管面孔中心偏移?如何排查?
-
- 首先检查版本是否一致,需要匹配。
- 然后检查管材截面(R角、壁厚、宽高度),图纸截面需要和管材截面保持一致。
- 加工中遇到的问题:管材加持不稳定、热形变等——加工中寻中。
- 除此之外,还可以依据此篇教程排查:管材加工中的偏心问题


-

联系我们
-

在线咨询