









- 软件下载
- 说明书
- 视频教程
- 帮助文档
TubesT-手动修改轮廓向量
当通过【自动防撞】调整出来的结果无法满足您定制化需要时,您可以通过【手动修改轮廓向量】手动调整刀路的法向量方向获得您想要的结果。
该功能常用于带凹角的异型管等复杂结构的防撞优化场景。
注意:在手动修改中,边界与自动防撞一致。*.ses格式的三维切割头,可以检测坡口刀路(工字钢翼板暂不检测);*.chc格式的二维切割头,无法检测坡口刀路,只能检测轮廓向量。
二、使用方法
1.功能位置
手动编辑轮廓向量在【自动防撞】下拉三角的【手动修改轮廓向量】功能中进行。

2.操作步骤
第1步 根据机型配置切割头。
-
-
- 若为坡口机型,请加载*.ses三维切割头模型。
- 若为非坡口机型或暂无*.ses模型,可使用*.chc二维切割头模型。
-
说明:请确保所选切割头型号与实际机床的切割头型号一致。

第2步 选中目标零件,选择【零件修正】→【自动防撞】下拉列表的【手动修改轮廓向量】,进入弹窗。此时软件将实时自动进行干涉检测,提示【存在干涉】以红色高亮显示干涉区域,如下图所示。

第3步 根据界面右侧提示修改轮廓向量。

-
-
- 调整轮廓向量:鼠标左键拖动节点。节点以绿点显示,如下图红圈处所示。
-

-
-
- 合并/分割:右键单击一次。
- 添加一个节点:按住【Shift】键,左键单击一次。
- 删除一个节点:按住【Shift】键,右键单击一次。
- 还原默认:可还原至修改前状态。
- 镜像修改:对于工字钢,该功能可将当前修改结果同步到另一侧,提高操作效率。
- 平滑轮廓向量:若零件存在拐角处法向量突变,可通过调整【平滑最大角度】优化过渡效果。注:该参数仅适用于异型管。
-

第4步 修改至【干涉检测通过】后,即可进行模拟,无误后导出加工。
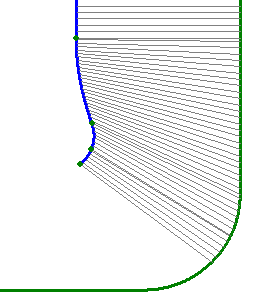
以修改一个工字钢R角为例:
1.按住【Shift】键,单击鼠标左键,在无干涉位置添加节点,防止后续拖动时影响其他区域。

2. 按住鼠标左键拖动红色高亮区域的节点,直至干涉消除(红色高亮消失)。此时界面会提示【干涉检测通过】。

工字钢修改视频教程(以1.51版本为例):
三、常见问题


-

联系我们
-

在线咨询