







- 软件下载
- 说明书
- 视频教程
- 帮助文档
一、简介
对于需要T形拼接的工字钢零件,TubesT 可以对标准零件自动生成T形拼接刀路,省去绘制零件的时间,快速进行打样。
工字钢T形拼接样式1的拼接效果和刀路设计如下图所示:


注意:该功能应该在【自动防撞】编辑后执行,并且建议关闭渲染防止看不见设置后生成的定高刀路。

二、操作步骤
1、在主界面中点击【一键打样】,点击【工字钢T形拼接样式1】

2、结合实际需求,设置生成T形拼接刀路参数,也可直接点击【自动生成推荐参数】由软件自动生成加工刀路。
使用【自动生成推荐参数】后,会根据零件尺寸进行自动计算。当实际加工效果与预期不符时,也可以参考下文参数释义进行参数设置调整。
注意:① 如果使用推荐参数后,需要对拐角半径、舌头近端宽度和舌头远端宽度这三个参数中的其中一个进行微调时,需要同时修改另外两个参数。
② 若舌头参数设置不合理,则不会生成刀路,日志栏处会显示“取消”。

3、设置应用范围和生效切断线后,点击【确定】即可自动生成刀路。
注意:工字钢T型拼接中近翼板处舌头的刀路,切割方式为定高切割,定高图层可在【工艺区分】中设置。

三、参数释义
1. 翼板分片切割
工字钢T形拼接样式1采用四片切割的分片方式切割翼板。


-
-
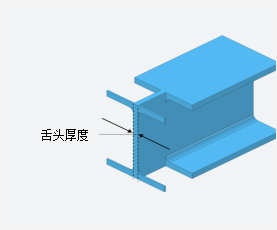
- 舌头厚度
-
根据实际需求设置舌头的厚度。
-
-
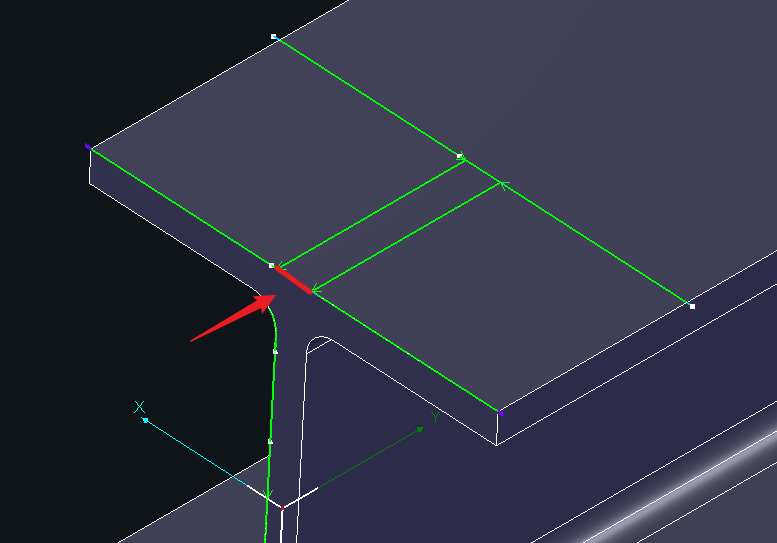
- X向偏移
-
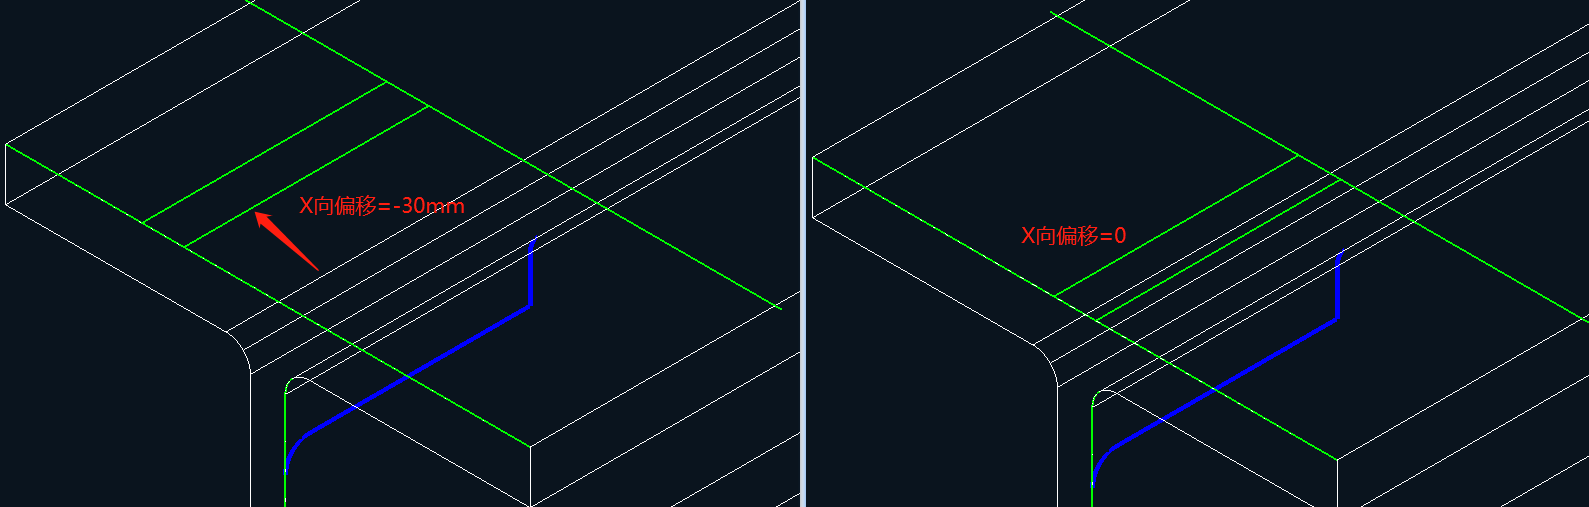
X向偏移可以用来调整翼板切片中心的位置。当实际H钢材料的腹板不在翼板正中间时,使用此功能将翼板上紧贴腹板的刀路偏移一段,避免切到腹板切不透的现象。
2. 翼板刀路优化
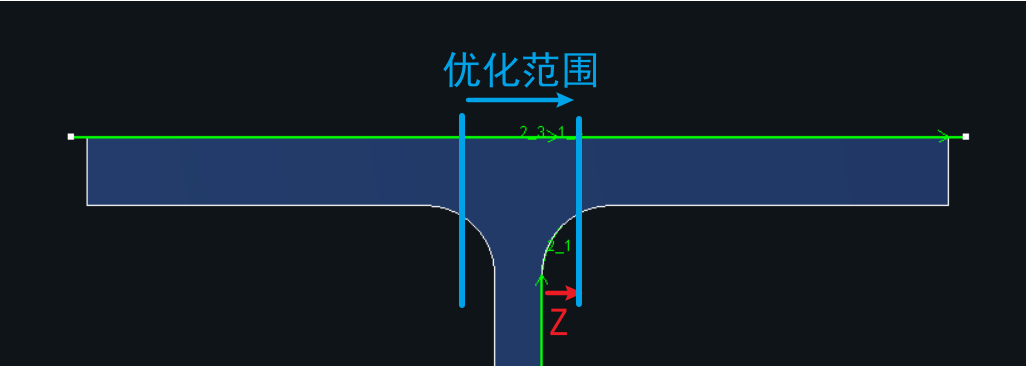
优化范围:将刀路向外挪,可设置向外挪动的距离
B轴旋转角度:将管材倾斜加工,B轴旋转角度是卡盘的旋转角度。
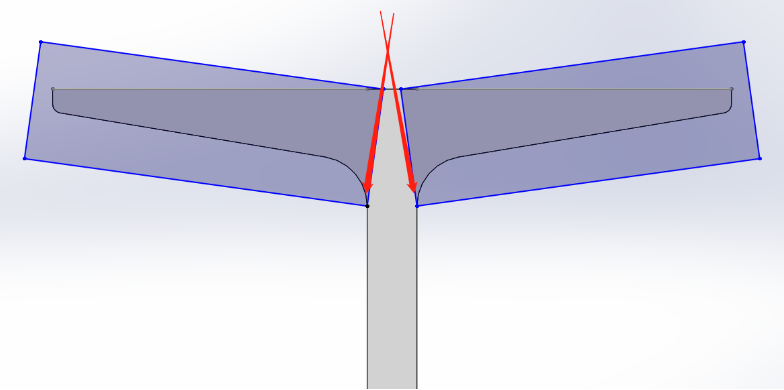
该功能是在原有刀路上的基础上进行参数调整,而不是直接设置。
3. 舌头参数
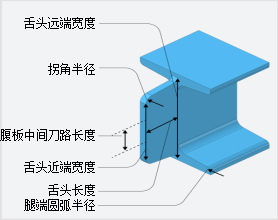
舌头参数可自定义设置,相关参数示意图如下


4.拼接后的效果
在工字钢的T型拼接中,可勾选【坡口设置】。

可以对【前上翼板】、【前下翼板】、【后上翼板】和【后下翼板】分别设置焊接缝隙。
如果不需要留焊接缝隙,请选择【无坡口】;如果需要留焊接缝隙,支持【V上坡】和【Y上坡】,可调整坡口角度和留根。
还可按需勾选【V上坡启用直切刀】。如下图所示。

5.生效范围
如果想要仅在前切断线或后切断线打样,可以勾选相应的范围【生成前切断线】、【生成后切断线】
应用范围可按需选择:【当前显示零件】、【当前截面选中零件】、【当前截面所有零件】


-

联系我们
-

在线咨询