







- 软件下载
- 说明书
- 视频教程
- 帮助文档
一、介绍
工字钢与H钢是钢结构行业中最常见的管型。
针对该行业,柏楚推出了型钢五合一的加工解决方案,其中套料软件TubesT-H针对钢结构行业的众多个性化场景做了整体功能优化。
注意:《》、【】中的内容均为可跳转的教程链接,点击链接,即可查看功能对应的详细参数说明、使用方法。
机型介绍:

如果您阅读完该教程后,在使用过程中依旧有无法解决的问题,请点击软件左上方“ ”,扫描左侧二维码进入官方型钢套料交流社群。
二、基础通识
在正式开始操作前,请先确认您已经阅读过《入门课程(文档)》,知晓套料软件在整个加工流程中的作用,以及各种文件格式的使用方法、版本类型的含义。
TubesT-H的管型限制
① 工字钢、(热轧)角钢、(热轧)槽钢、T型钢
② 自25V4版本,型钢版支持识别圆管/方管/矩形管
与FACut-H的版本限制:TubesT-TubesT型钢版与FACut型钢版的版本对照表
三、套料步骤
1.预处理、自动工艺、用户参数配置
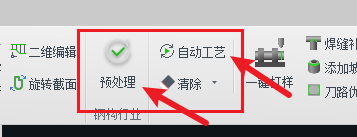
【预处理】有一些常用操作,比如:
-
-
- 给零件自动添加打标文字(推荐);
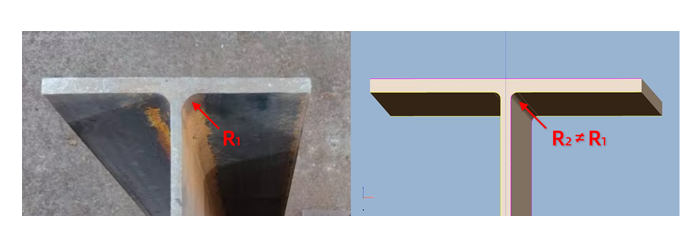
- 当工字钢实际R角大小与图纸不一致,想要自动修改R角(支持t2t、x2t、nc1格式的工字钢);
-
-
- 【自动工艺】
- 对部分基础工艺非常熟悉,想让软件给管面孔自动加引线、补偿(推荐);
- 想让给零件自动加缺口(当需要整料上下的时候必做);
- 【自动工艺】
【用户参数配置】
-
-
- 龙门机型的翼板刀路切割方向建议修改为“自下而上”进行切割(推荐):点击左上角小齿轮,在其他页面栏中将H钢翼板刀路方向修改。
-
可以在导入零件前,在【自动工艺】、【预处理】、【用户参数配置】中提前配置好。导入零件后需检查零件,无需人工手动设置。部分效果见示例:

2.生成零件
-
-
- 推荐导入参数如下,坡口可按需选择:
-

| 途径 | 格式 | 教程(必看) |
| tekla模型中绘制 |
t2t、x2t、ifc、nc1等 |
《从文件添加》 |
|
软件内免画图工具
|
jhb、jhbs等 | |
|
软件内部绘制 |
jhb、jhbs等 |
《绘制零件》 |
| SolidWorks、ug等三维软件绘制 | igs、sat、step等 |
《从文件添加》 《常见零件建模规范》 |
★ 如果导入失败了,可以根据这些经验进行排查《零件导入失败怎么办》。
3.检查零件
在零件处理前建议先检查零件,防止排样后发现特征不对,需要重新处理,就会占用较多的时间,检查思路可以参考:
-
-
- 打标文字加没加上?位置合不合适?
- 如果零件有坡口,检查是否有零件未识别坡口、坡口刀路是否满足自己想要的效果?
- 零件刀路有没有异常情况?比如是否缺少刀路、有多余刀路?
-
★ 如果导入后提示:即将执行<法向量检测>,则点击确定。
这个功能会对识别坡口的零件进行坡口刀路的检测。如果有明显错误的零件就会用黄色小三角进行提示。

若有错误提示,参考《法向量检测》这篇教程中的“常见问题1”进行解决。
4.刀路防撞(重点)
★ 请确认零件是否要切腹板坡口。如果不切腹板坡口,请在【刀路防撞】前,手动将腹板坡口取消。

★ 型钢机用户使用的切割头模型,均为ses三维切割头。在模拟下拉菜单的<配置切割头>中选择和机床一致的型钢切割头模型。如果您不清楚是选择哪一款切割头,请查看机床切割头上的标签或者询问设备厂商售后。
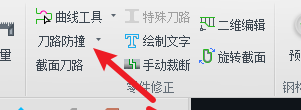
在切割工字钢R角处摆动时,切割头容易和翼板发生碰撞。此时需要用切割头模型来进行防撞检测。详细使用方法参考《刀路防撞》。
5.端面刀路优化(重点)
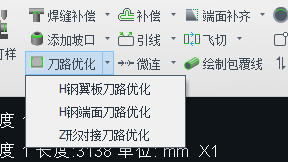
根据图纸中的工字钢生成的刀路,往往和实际加工要求的刀路有一定差距,为了更好的进行生产,可以使用刀路优化。
6.定高割缝补偿
定高切割广泛用于近翼板刀路,比如过焊孔、舌头等。如果不考虑定高割缝补偿的话,切割刀路会有明显缺口、或者由于定高割缝大,再切跟随刀路的时候会导致扎头。
因此当加工定高刀路的时候,可以选择使用【定高割缝补偿】来避免因割缝太宽导致的加工误差。

7.自动排样
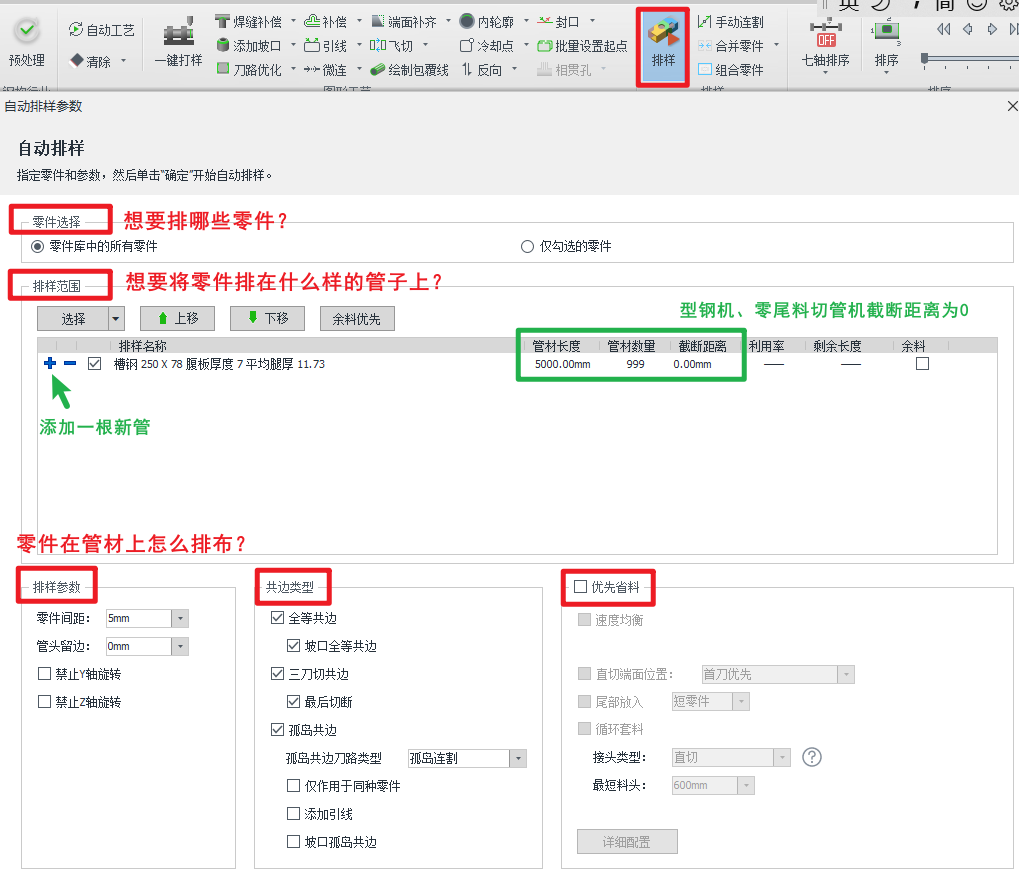
当零件检查完毕后,就可以进行排样。——详细教程可参考:《自动排样》
| 常见参数 | 含义 |
| 截断距离 |
型钢机没有尾料可以直接设置为0;如果有其他特殊要求可自行设置。 |
| 管材留边 | 管材前方不切割的部分(型钢机通常设置为0) |
| ★ 循环套料★ | 必看 |
| 其他特殊设置 |
《直切端面位置》 |
★ 排样有特殊要求,自动排样不符合我的预期,可以手排吗?——使用【手动排样】功能。不过建议先检查排样参数。
8. 工艺区分
排样后必须要进行工艺区分。——详细教程可参考:《工艺区分》

9. 自动排序(防浮渣排序)
如果对腹板孔的精度要求比较高,希望先切腹板再切翼板,防止翼板渣影响孔的切割时,直接使用【防浮渣排序】。
其他情况下可不进行专门设置,——详细教程可参考:《自动排序》。

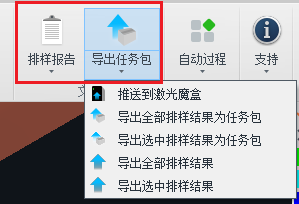
10.导出加工文件
排样排序后,就可以将排样结果导出。——详细教程可参考:《导出加工文件》。
同时,您也可以导出排样报告单。——详细教程可参考:《排样报告单》
四、常见问题
(待更新...)


-

联系我们
-

在线咨询